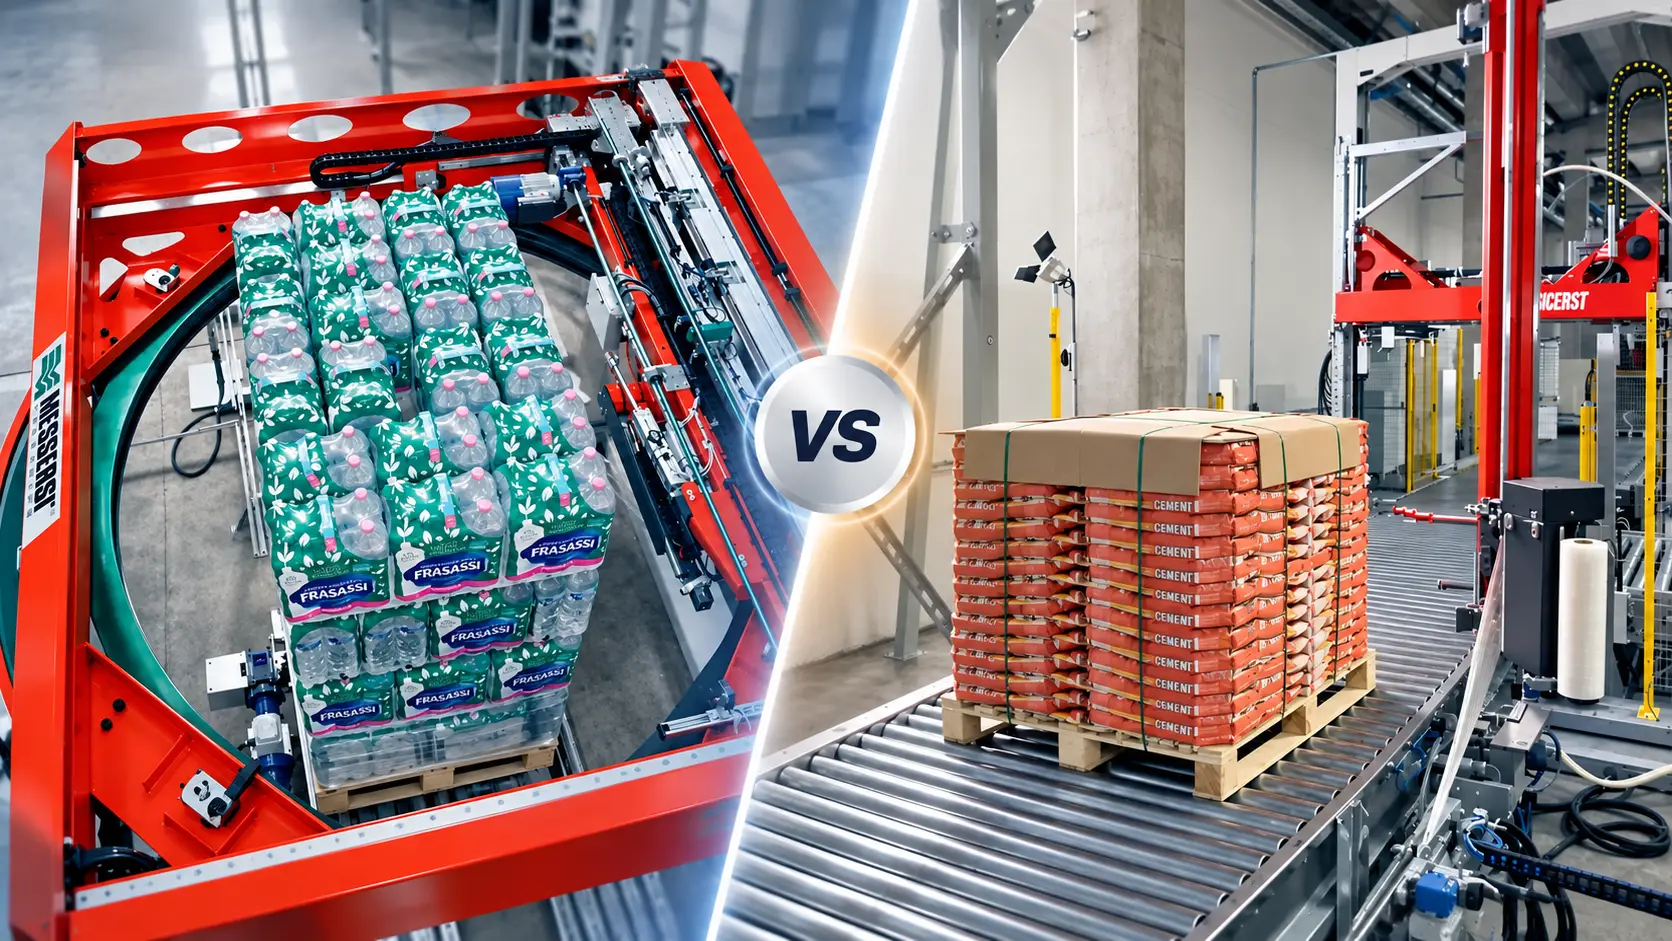
Lorsqu’une charge ne doit pas tourner pendant le banderolage, deux solutions automatiques doivent être comparées : la banderoleuse à bras tournant et la banderoleuse à anneau. Dans les deux cas, la palette reste immobile tandis que le système d’application fait circuler le film étirable autour du produit.
Choisir entre les deux exige de regarder au-delà des palettes par heure. La facilité de maintenance, les arrêts pour changer le film, la qualité du banderolage et l’espace nécessaire pour intervenir sur l’équipement influencent aussi le fonctionnement quotidien. La machine adaptée doit suivre le rythme de production et être pratique à utiliser et à entretenir.
Deux technologies pour banderoler sans faire tourner la palette
Sur une banderoleuse automatique à bras tournant, un bras motorisé tourne autour de la charge et le chariot porte-bobine distribue le film à la hauteur programmée.
Sur une banderoleuse automatique à anneau, l’anneau portant le système d’application du film tourne autour de la palette et se déplace pour réaliser le programme de banderolage.
Ces deux technologies évitent de soumettre la charge à l’accélération d’un plateau tournant. Elles peuvent donc être étudiées pour des palettes hautes, lourdes, déformables ou dont les couches présentent une faible cohésion.
Différences entre banderoleuses à anneau et à bras tournant
| Critère | Bras tournant | Anneau |
|---|---|---|
| Mouvement de la charge | La palette reste immobile | La palette reste immobile |
| Élément en rotation | Bras avec le système porte-bobine | Anneau avec le système d’application |
| Production de la configuration Robotec | Jusqu’à 80 palettes/heure | Jusqu’à 100 palettes/heure |
| Maintenance | Son architecture peut faciliter les interventions ; vérifier les accès et les composants | Vérifier le guidage, la rotation et le levage de l’ensemble ; la conception Robotec réduit les éléments d’usure |
| Profil de fonctionnement | Lignes où son cycle couvre la demande avec une marge | Lignes nécessitant une capacité de banderolage supérieure |
| Stabilité de la charge | Banderolage sans rotation du produit | Banderolage sans rotation du produit |
| Préétirage disponible | Jusqu’à 300 % | Jusqu’à 300 % |
| Protection supérieure | Applicateur de coiffe supérieure en option | Applicateur de coiffe supérieure en option |
| Implantation | Vérifier la trajectoire du bras et les accès | Vérifier l’espace nécessaire à l’anneau et les accès |
Ces capacités correspondent aux configurations actuelles de Robotec Packing. La production effective ne dépend pas uniquement de la vitesse maximale de la machine : la hauteur de la palette, le nombre de tours, les renforts programmés, l’entrée et la sortie de la charge ainsi que les équipements en amont et en aval interviennent également.
Maintenance : laquelle est la plus simple à entretenir ?
Le bras tournant constitue souvent un bon point de départ lorsque la simplicité mécanique est prioritaire. Dans de nombreuses conceptions, l’ensemble bras et chariot porte-bobine facilite le repérage des points de contrôle et les interventions. Cela peut simplifier la maintenance préventive, à condition que l’installation laisse des accès adaptés.
Sur une banderoleuse à anneau, les contrôles doivent porter sur le guidage, la rotation et le levage de l’ensemble, ainsi que sur le système d’application du film. Le nombre d’éléments soumis à l’usure dépend de la manière dont ces mouvements et la transmission d’énergie sont réalisés.
Une comparaison générale ne doit donc pas être appliquée à tous les modèles. L’anneau de Robotec adopte une conception qui élimine les contacts glissants, les courroies de transmission et les batteries embarquées, conformément à sa configuration technique. Cette simplification doit aussi être prise en compte lors de la comparaison de maintenance avec le bras.
Pour comparer deux propositions, demandez le plan de maintenance et vérifiez :
- Quels composants nécessitent nettoyage, inspection, réglage ou remplacement, et à quelle fréquence.
- Le temps nécessaire pour accéder au porte-bobine, aux rouleaux de préétirage et au système de maintien et de coupe.
- Les pièces de rechange à conserver sur le site et leurs délais d’approvisionnement.
- Les tâches réalisables par l’équipe de maintenance et celles nécessitant une assistance spécialisée.
Le critère utile est le nombre d’heures d’intervention et d’arrêt nécessaires pour le travail prévu. Une fréquence de maintenance exprimée en cycles doit être évaluée en tenant compte des équipes de travail et du volume de production.
Productivité et continuité : comparer le cycle complet
Le bras de Robotec atteint jusqu’à 80 palettes par heure et l’anneau jusqu’à 100 palettes par heure. Les deux sont des solutions industrielles ; l’avantage de capacité de l’anneau prend de la valeur lorsque le banderolage risque de limiter le rythme de la ligne.
La comparaison doit porter sur le même format de palette et un programme de banderolage équivalent. Une charge haute ou un programme comportant davantage de renforts exige un cycle différent d’une charge basse avec moins de tours. Il faut également intégrer les temps de positionnement, de finition du film et d’évacuation de la palette.
La continuité dépend aussi des arrêts. Examinez le changement de bobine, le temps nécessaire à l’opérateur pour remettre le film en place et la reprise du cycle après une rupture. Une capacité nominale plus élevée ne garantit pas, à elle seule, davantage de palettes terminées à la fin du poste.
Qualité du banderolage et consommation de film
Les deux solutions peuvent fonctionner avec un préétirage du film jusqu’à 300 %. La consommation réelle dépend de la géométrie de la charge, du nombre de tours et de renforts, de la force de maintien et des propriétés du film. Il serait donc incorrect d’affirmer qu’une technologie consomme toujours moins que l’autre.
Les essais doivent comparer les grammes de film par palette avec la stabilité obtenue. Réduire la matière n’est utile que si la charge conserve le maintien nécessaire pendant la manutention et le transport. Pour les produits déformables, il faut aussi vérifier que la tension n’endommage pas les emballages et ne déplace pas les couches.
Les deux configurations acceptent un applicateur de coiffe supérieure en option. Si le dessus de la charge doit être protégé, cet accessoire et sa séquence de fonctionnement doivent être inclus dans le calcul du cycle réel.
Espace, sécurité et facilité d’utilisation
L’implantation exige de vérifier la trajectoire du bras ou de l’anneau, le format maximal de palette et la liaison avec les convoyeurs. Elle doit aussi laisser de l’espace pour ouvrir les accès, retirer une bobine et effectuer la maintenance lorsque l’équipement est à l’arrêt.
La sécurité s’évalue sur l’installation complète : protections, accès contrôlés et procédure d’arrêt pour les interventions. L’immobilité de la palette ne supprime pas la nécessité de protéger la zone de mouvement de la machine.
Pour l’opérateur, examinez la position de changement de bobine, le cheminement du film et la facilité de sélection des programmes ou d’identification d’un incident. Ces détails influencent chaque poste, même s’ils ne figurent pas dans le chiffre de palettes par heure.
Investissement et coûts d’exploitation
Le prix d’achat est une partie de la décision. La comparaison économique doit inclure l’intégration, le film, l’énergie, les pièces de rechange, les heures de maintenance et le temps de production perdu lors des arrêts.
Si le bras couvre la demande avec une marge, il peut constituer une solution adaptée aux besoins du site. Si la ligne nécessite davantage de capacité, l’anneau peut justifier l’investissement en évitant que le banderolage limite la production. Ce calcul exige des devis et des données de fonctionnement précises ; aucune technologie n’est toujours la plus économique.
Quand choisir chaque technologie
Le bras tournant mérite d’être étudié lorsque :
- Son temps de cycle couvre la production actuelle et la croissance prévue.
- Une architecture simple et accessible à l’équipe de maintenance est prioritaire.
- Les formats et programmes requis sont traités sans approcher la limite de capacité.
L’anneau mérite d’être étudié lorsque :
- La ligne nécessite une cadence supérieure ou une marge pour absorber les pics de production.
- Le fonctionnement se prolonge sur de longues périodes et la banderoleuse risque de devenir un goulot d’étranglement.
- Le gain de temps de cycle a un effet mesurable sur la production de l’ensemble.
Pour les charges lourdes, hautes ou instables, les deux solutions présentent l’avantage de garder la palette immobile. Le choix doit s’appuyer sur des essais avec la charge réelle et sur les conditions de l’installation.
Quelles données transmettre au bureau d’études ?
Avant de sélectionner une technologie, rassemblez :
- Les dimensions, le poids, la hauteur et la stabilité de la charge.
- La cadence actuelle, l’objectif et la croissance prévue.
- Les heures de fonctionnement et l’organisation des équipes de production.
- Le programme de banderolage, la protection requise et le film utilisé.
- Les équipements raccordés, l’espace disponible et les zones de maintenance.
- Les ressources de maintenance, les pièces de rechange disponibles et les temps d’arrêt admissibles.
Ces informations permettent de calculer le cycle réel, de vérifier la marge de capacité et de définir l’intégration des machines dans la fin de ligne.
Questions fréquentes
La banderoleuse à anneau fait-elle tourner la palette ?
Non. La palette reste immobile tandis que l’anneau et le système d’application distribuent le film autour de la charge.
Laquelle est la plus facile à entretenir : anneau ou bras tournant ?
Le bras est souvent intéressant par sa simplicité mécanique, mais les conceptions précises doivent être comparées. L’anneau de Robotec réduit lui aussi les éléments d’usure. Les accès, les tâches prévues, les pièces de rechange et les temps d’intervention permettent de déterminer laquelle sera la plus pratique à entretenir sur chaque site.
Quel système convient le mieux à une charge instable ?
Les deux évitent de faire tourner la charge. La décision dépend principalement de la cadence, du programme de banderolage, de l’intensité de fonctionnement et de l’intégration avec le reste de la ligne.
À partir de quelle production faut-il installer un anneau ?
Il n’existe pas de seuil universel. Il faut calculer le temps de cycle réel et conserver une marge au-dessus de la production visée. Dans la gamme Robotec, le bras atteint jusqu’à 80 palettes par heure et l’anneau jusqu’à 100.
Quelle banderoleuse consomme le moins de film ?
Cela dépend de la charge, du programme et du contrôle du film. Les deux configurations permettent jusqu’à 300 % de préétirage ; il faut donc comparer la consommation avec le programme réel de banderolage.
Choisir selon le travail quotidien du site
La meilleure banderoleuse combine une capacité suffisante, un bon maintien de la charge et une maintenance que le site peut assurer. Le bras mérite l’attention lorsque la simplicité est recherchée et que son cycle couvre la demande ; l’anneau, lorsqu’une capacité supérieure apporte de la valeur à la fin de ligne.
Robotec Packing conçoit et intègre ces deux technologies dans des lignes automatiques de banderolage. Transmettez-nous vos formats, poids, cadence, programme de film et organisation des postes afin que notre équipe compare le cycle, les accès de maintenance et l’intégration de chaque solution. Contactez notre bureau d’études.